Brocas de metal duro: tipos, seleção, revestimentos e solução de problemas para perfuração de metal
News Details
As brocas de metal duro são a ferramenta padrão para fazer furos na maioria das oficinas modernas de usinagem de metais, mas o termo cobre uma ampla família de ferramentas projetadas para trabalhos muito diferentes. Duas brocas que levam o rótulo de metal duro podem diferir no substrato, revestimento, projeto do refrigeração e geometria da ponta — e essas diferenças decidem se um furo é feito em segundos ou arruinado em uma única passagem. Este guia explica o que são brocas de metal duro, como elas se comparam ao aço rápido, como escolher uma para aço e aço inoxidável, qual revestimento serve para qual material, quando os projetos com refrigeração interna valem o custo extra, e o que verificar quando um furo dá errado.
O que são brocas de metal duro e onde se encaixam
As brocas de metal duro sólido são usinadas de carboneto de tungstênio com um aglutinante de cobalto. O material é muito mais duro e resistente ao calor do que o aço rápido: as comparações publicadas de ferramentas geralmente citam dureza em torno de 89–93 HRA para o metal duro contra aproximadamente 62–67 HRC para o aço rápido, com resistência ao calor na região de 1.200 °C contra cerca de 600 °C. Essa combinação permite que as ferramentas de metal duro operem em velocidades de corte várias vezes maiores que o aço rápido no aço, geralmente citadas em 80–200 m/min para o metal duro contra 25–40 m/min para o aço rápido.
A contrapartida é a fragilidade. O metal duro tolera calor e abrasão, mas não choque, vibração ou desalinhamento. Uma broca de metal duro recompensada com uma máquina rígida, um porta-ferramenta estável e baixa oscilação manterá a tolerância em longas séries; a mesma broca em uma ferramenta manual ou um eixo desgastado pode lascar no primeiro furo. Comparações publicadas colocam a vida útil da ferramenta de metal duro em cerca de 10–20 vezes a do aço rápido no aço, com um preço unitário três a cinco vezes maior — razão pela qual a decisão geralmente é feita com base no custo por furo e no tempo de inatividade, e não no preço de uma única broca.
Tipos de brocas de metal duro
A maioria dos catálogos agrupa as brocas de metal duro conforme a construção e o problema de furo que resolvem.
- Brocas helicoidais de metal duro sólido são a ferramenta versátil de uso geral para aço, ferro fundido, alumínio e trabalhos não ferrosos. Haste reta, rígidas e disponíveis em séries curta, média e longa.
- Brocas com refrigeração interna possuem canais internos que levam o refrigeração até a aresta de corte. Elas são a escolha padrão para furos profundos e para materiais que produzem cavacos longos e fibrosos.
- Brocas com ponta de metal duro têm uma pastilha de metal duro soldada em um corpo de aço. Elas servem para trabalhos abrasivos, como alvenaria, alguns ferros fundidos e furos de grande diâmetro onde um corpo todo de metal duro seria antieconômico.
- Microbrocas são ferramentas de metal duro sólido para furos pequenos em eletrônica, peças médicas e trabalhos de instrumentos de precisão, onde a alta velocidade do eixo e a oscilação mínima importam mais que a taxa de avanço.
- Brocas escalonadas cortam vários diâmetros em uma única ferramenta, reduzindo trocas de ferramenta em chapas metálicas e peças de paredes finas.
- Brocas de alto desempenho combinam geometria de canaleta específica para aplicação, preparação de aresta e revestimento para aço inoxidável, titânio, aço temperado e superligas.
A regra prática é que a construção deve seguir o furo, e não a página do catálogo: diâmetro, profundidade, tolerância, material e rigidez da máquina juntos apontam para uma única família.
Brocas de metal duro vs brocas de aço rápido
A comparação abaixo reflete os valores que aparecem nas referências publicadas de ferramentas. São faixas típicas de orientação, não garantias para uma broca ou máquina específica, porque os resultados dependem muito da peça, do porta-ferramenta e dos dados de corte.
| Propriedade | Broca de metal duro sólido | Broca de aço rápido |
|---|---|---|
| Dureza | Cerca de 89–93 HRA | Cerca de 62–67 HRC |
| Resistência ao calor | Até aproximadamente 1.200 °C | Até aproximadamente 600 °C |
| Velocidade de corte no aço | Geralmente 80–200 m/min | Geralmente 25–40 m/min |
| Tenacidade | Baixa; sensível a choque e desalinhamento | Alta; tolerante em configurações instáveis |
| Vida útil da ferramenta no aço | Relatada em cerca de 10–20 vezes a do aço rápido | Referência |
| Custo relativo da ferramenta | Cerca de 3–5 vezes maior | Mais baixo |
| Ajuste típico | Produção CNC, tolerância apertada, material duro ou abrasivo | Furação manual, manutenção, baixo volume, rigidez deficiente |
Na prática, o metal duro vence quando a máquina é rígida, a tolerância importa, o material é duro ou abrasivo, e as trocas de ferramenta custam mais do que a diferença de preço. O aço rápido ou o aço rápido ao cobalto ainda fazem sentido para trabalhos únicos, furação manual, trabalhos de reparo e máquinas mais antigas com oscilação que lascaria uma aresta de metal duro.
Como escolher uma broca para aço
Aço não é um único material. Aço macio, aço liga, aço inoxidável e aço temperado se comportam de forma diferente, então a seleção deve seguir uma ordem fixa, e não uma broca favorita.
- Identifique o grupo de material. As referências de ferramentas usam grupos ISO — P para aços, M para inoxidáveis, K para ferro fundido, N para não ferrosos, S para superligas e H para materiais temperados. O grupo define a preparação da aresta, o revestimento e os dados de corte.
- Escolha a construção da broca. Metal duro sólido para velocidade, precisão e vida útil em configurações estáveis; metal duro com refrigeração interna para profundidade e evacuação de cavacos; aço rápido ao cobalto onde a rigidez é limitada ou o volume é baixo.
- Combine a geometria da ponta. Uma ponta dividida de 135° se autocentra, reduz o esforço e impede que a broca deslize no aço liga e no aço inoxidável. Uma ponta de 118° é mais versátil, mas geralmente precisa de um furo piloto em metais duros.
- Verifique o comprimento da canaleta em relação à profundidade do furo. As canaletas devem ser mais longas que o furo somado à espessura do material, para que os cavacos possam sair; uma broca de canaleta curta em um furo profundo acumula detritos e superaquece.
- Decida sobre o refrigeração. O refrigeração interno é quase obrigatório além de cerca de 5×D e se torna inegociável em 8×D e mais profundos.
- Escolha o revestimento para o material, e não para a cor na caixa.
- Confirme a rigidez e a oscilação — o porta-ferramenta, a fixação e o estado do eixo decidem se o metal duro pode ser usado de fato.
- Comece pelos dados de corte do fabricante e ajuste a partir dos cavacos e da carga, em vez de tentativa e erro.
Além de cerca de 12–13 mm de diâmetro em aço duro, uma broca helicoidal começa a ter dificuldades; fresas anulares ou brocas com pastilha indexável geralmente se tornam a melhor resposta, e a mesma lógica se aplica quando o furo é grande em relação à máquina.
Revestimento de broca: TiAlN vs TiN
Revestimentos são gestão de calor. Eles não cortam, mas limitam quanto calor chega ao substrato de metal duro e quanto desgaste o flanco enfrenta. As tabelas de comparação publicadas geralmente citam os seguintes valores.
| Revestimento | Dureza | Temperatura de trabalho | Uso típico | Cuidado com |
|---|---|---|---|---|
| TiN | Cerca de 2.200–2.500 HV | Cerca de 600 °C | Aço carbono, ferro fundido, trabalho geral | Oxida rapidamente em alta velocidade e temperatura |
| TiAlN | Cerca de 2.800–3.200 HV | Cerca de 900–1.000 °C | Aço inoxidável, aço liga, titânio, corte de alta velocidade e a seco | Risco de aresta postiça no alumínio |
| AlTiN | Cerca de 3.000–3.500 HV | Cerca de 1.000–1.100 °C | Aço temperado, superligas | Mais frágil; mau ajuste para cortes interrompidos |
| DLC | Cerca de 5.000–8.000 HV | Cerca de 400–500 °C | Alumínio, ligas de cobre, compósitos | Se degrada se a zona de corte ficar muito quente |
O erro comum é tratar o TiAlN como uma atualização para tudo. No trabalho com ferrosos, ele é, porque o alumínio no revestimento forma uma fina camada de óxido que resiste ao calor. No alumínio e em outras ligas não ferrosas macias, ele pode trabalhar contra você: o revestimento promove a soldagem de cavacos e a aresta postiça, então canaletas polidas, acabamentos do tipo ZrN ou DLC são a melhor escolha. O TiN continua sendo uma opção sensata e de menor custo para aço carbono e ferro fundido, onde as temperaturas de corte se mantêm moderadas.
Brocas com refrigeração interno para furos profundos
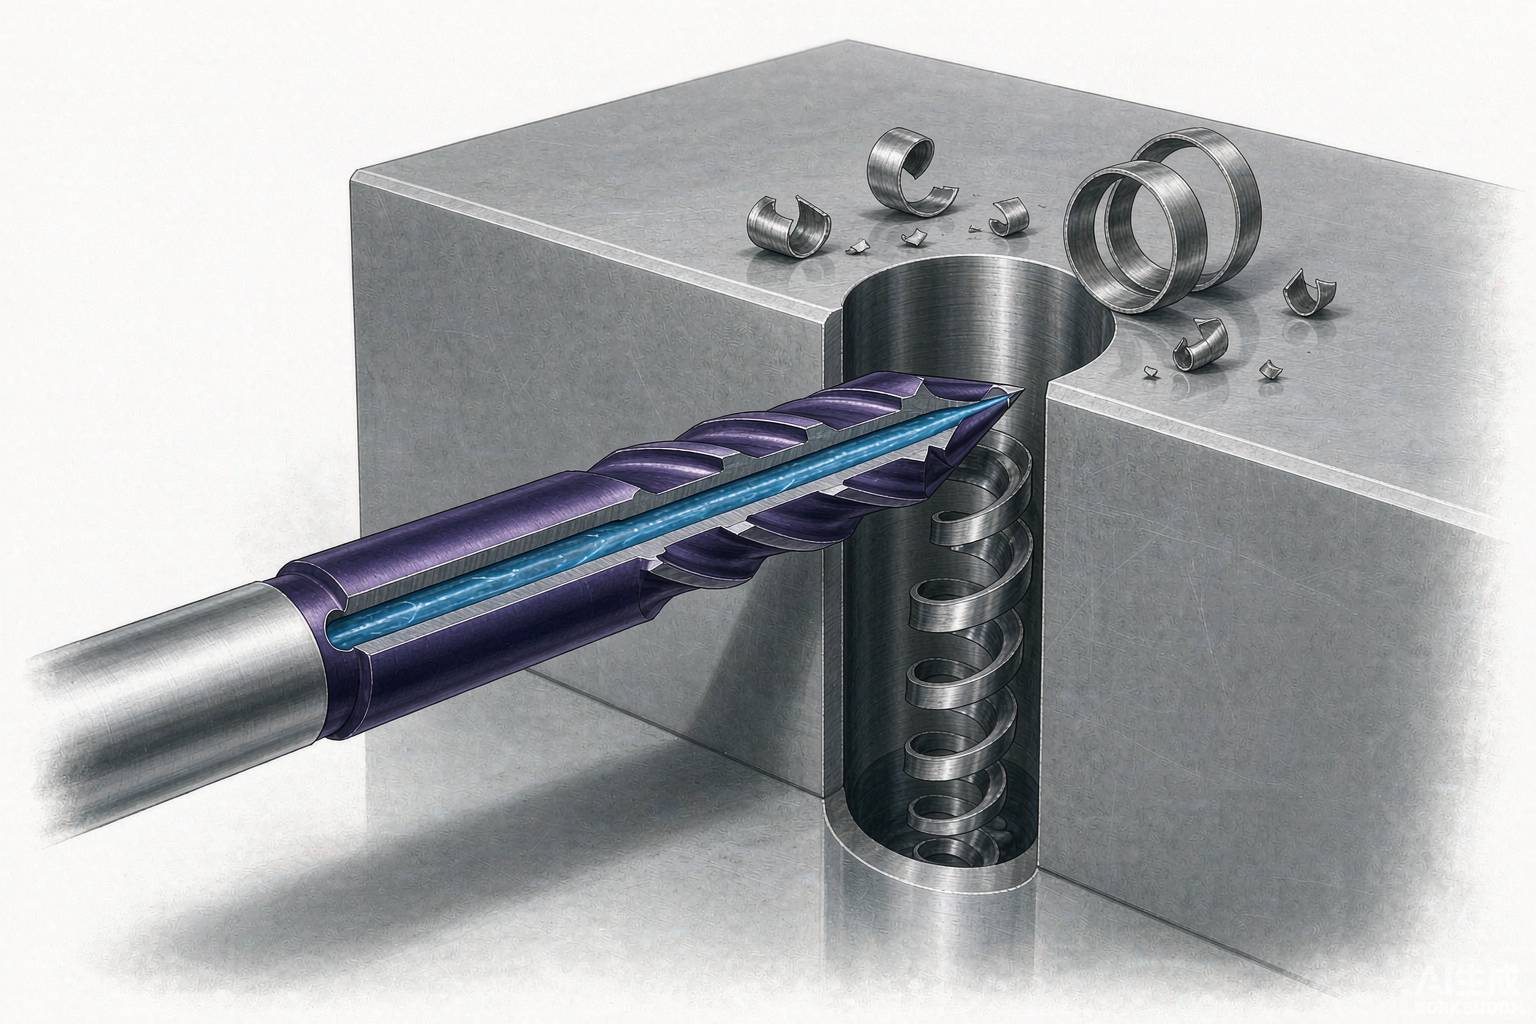
A evacuação de cavacos é o limite real da profundidade do furo. Uma vez que os cavacos começam a se acumular nas canaletas, o torque sobe, o calor se concentra e a broca ou quebra ou deixa um furo rasgado. As brocas com refrigeração interno resolvem isso ao levar o refrigeração por canais internos diretamente até a aresta de corte, para que os cavacos sejam empurrados de volta para fora do furo em vez de serem recortados.
Nas orientações publicadas de ferramentas, as famílias de metal duro para furos profundos são oferecidas em relações comprimento-diâmetro de 8×D, 12×D e até 20×D. Elas não são intercambiáveis com brocas de comprimento padrão: exigem pressão e fluxo de refrigeração suficientes, seleção correta da relação de profundidade e uma configuração rígida. Onde a pressão do refrigeração é inadequada, a furação por avanços repetidos com uma broca padrão costuma ser mais confiável do que uma broca com refrigeração interno operando com refrigeração insuficiente.
Furação de aço inoxidável com brocas de metal duro
O aço inoxidável penaliza a broca errada mais do que o aço macio. Os graus austeníticos se endurecem rapidamente com o trabalho, e uma broca que esfrega em vez de cortar endurece a superfície em que está tentando entrar. Cavacos longos e fibrosos então envolvem a ferramenta, retêm calor e quebram arestas.
As brocas de metal duro para aço inoxidável geralmente são combinadas com projetos de refrigeração interno e uma preparação de aresta mais afiada e positiva do que as brocas de uso geral. As prioridades são avanço contínuo, em vez de permanecer parado, refrigeração suficiente para limpar os cavacos e resfriar a aresta, e dados de corte que mantenham a ferramenta trabalhando sob a camada endurecida. O aço rápido ao cobalto continua sendo uma alternativa razoável para trabalhos de baixo volume ou manuais em inoxidável, onde sua tenacidade importa mais que a velocidade.
Ângulo e geometria da ponta da broca
O ângulo da ponta e o projeto da canaleta decidem como a broca entra e como o cavalo sai.
- 118° é a ponta tradicional de uso geral. É versátil e tolerante, mas em metais duros geralmente precisa de um furo piloto ou uma broca de centro para começar com precisão.
- Ponta dividida de 135° se autocentra, reduz o esforço e diminui o desvio. É a escolha comum para aço liga, inoxidável e trabalho CNC onde a precisão da posição importa.
- 140° e pontas mais planas aparecem em algumas brocas de alto desempenho e para materiais temperados, trocando a facilidade de entrada pela resistência da aresta.
- Espessura do núcleo e ângulo de hélice controlam o espaço para cavacos e a rigidez. Materiais tenros favorecem núcleos mais fortes; graus de cavacos longos precisam de geometria de canaleta que mova os cavacos para longe rapidamente.
A geometria também é onde a retífica importa: uma broca reafiada para um ângulo de ponta diferente não corresponde mais aos dados de corte com que foi comprada, e o desempenho cai antes que algo quebre visivelmente.
Problemas comuns de furação e soluções
| Sintoma | Causa provável | Primeira ação |
|---|---|---|
| Cavacos entopem as canaletas | Fluxo ou pressão de refrigeração insuficiente, canaleta curta demais para a profundidade, avanço alto demais para o formato do cavaco | Aumente o fluxo e a pressão do refrigeração, reduza o avanço ligeiramente, use avanços repetidos ou uma broca com refrigeração interno |
| Lasca ou quebra de aresta | Oscilação, fixação instável, avanço agressivo demais na entrada, broca longa demais para o diâmetro | Verifique o porta-ferramenta e o alinhamento, encurte o balanço, reduza o avanço na entrada, confirme os dados de corte |
| Furos acima do tamanho ou fora da circularidade | Ponta desgastada ou retificada incorretamente, vibração, má centralização | Inspecione a geometria da ponta, melhore a rigidez, use uma broca de ponta dividida ou furo piloto |
| Parede do furo áspera ou saída rasgada | Aresta postiça, refrigeração insuficiente, avanço baixo demais causando atrito | Combine o revestimento com o material, aumente o refrigeração, eleve o avanço no corte |
| Mudanças de cor na aresta da broca | Temperatura de corte alta demais; revestimento falhou localmente | Reduza a velocidade, melhore o resfriamento, substitua a broca antes que o substrato seja afetado |
O custo por furo coloca esses sintomas em perspectiva. Uma broca que dura mais, mas quebra de forma imprevisível, geralmente é mais cara do que uma mais barata aposentada conforme o cronograma, porque sucata, retrabalho e tempo de inatividade não planejado custam mais do que a ferramenta. Rastrear a vida útil da ferramenta, as reafias e as paralisações por peça é a única maneira confiável de comparar duas brocas no mesmo trabalho.
Perguntas frequentes
As brocas de metal duro valem a pena para uma pequena oficina?
Depende da máquina, e não do tamanho da oficina. Se o eixo é rígido, o porta-ferramenta está em bom estado e os furos são feitos em produção ou em material duro, uma broca de metal duro geralmente reduz o custo por furo. Para furação manual ocasional ou configurações instáveis, o risco de lascar supera a vantagem de velocidade.
As brocas de metal duro podem ser usadas sem refrigeração?
Alguns graus revestidos são projetados para lubrificação a seco ou de quantidade mínima em materiais específicos, mas a maioria da furação de metal duro depende do refrigeração para controle de calor e evacuação de cavacos. Cortar a seco com uma broca de metal duro de uso geral no aço geralmente encurta drasticamente a vida útil da ferramenta.
Qual revestimento deve ser usado para alumínio?
Canaletas polidas, acabamentos do tipo ZrN ou DLC são as escolhas usuais. O TiAlN geralmente é evitado porque favorece a aresta postiça no alumínio, o que leva a um acabamento de furo ruim e dimensões instáveis.
O que isso significa para os compradores
A seleção se resume a quatro perguntas: qual material, quão profundo, quão apertada é a tolerância, e quão rígida é a máquina. Responda a isso e a família da broca, o revestimento e o projeto do refrigeração seguem. Brocas compradas apenas pelo preço tendem a ser recompradas com frequência; brocas combinadas ao processo tendem a ser compradas uma vez e reafiadas.


