Fresadora de rosca vs rosqueamento: como escolher o método de rosqueamento certo
News Details
O que são Fresamento de Rosca e Rosqueamento?
Rosqueamento e fresamento de rosca são as duas formas mais comuns de cortar uma rosca interna em uma máquina CNC, e eles removem metal de maneiras fundamentalmente diferentes.
O rosqueamento usa um macho — uma ferramenta roscada com canais axiais — que entra em um furo pré-perfurado e corta o perfil completo da rosca em uma única passada. O macho gira e avança a uma taxa de avanço correspondente ao seu próprio passo, para que cada flanco da rosca seja engatado ao mesmo tempo. É um processo direto de uma única etapa: um macho para um tamanho de rosca, entrando e saindo.
O fresamento de rosca usa um cortador de diâmetro menor, geralmente um fresador de rosca de metal duro sólido, que entra no furo e percorre a parede interna ao longo de um caminho de interpolação helicoidal. A rosca é gerada progressivamente, uma órbita de cada vez, com cada revolução completa avançando o cortador por um passo. Como o cortador é menor do que o furo acabado, há espaço aberto ao redor da ferramenta para que os cavacos escapem, e a carga de corte permanece baixa durante toda a passada.
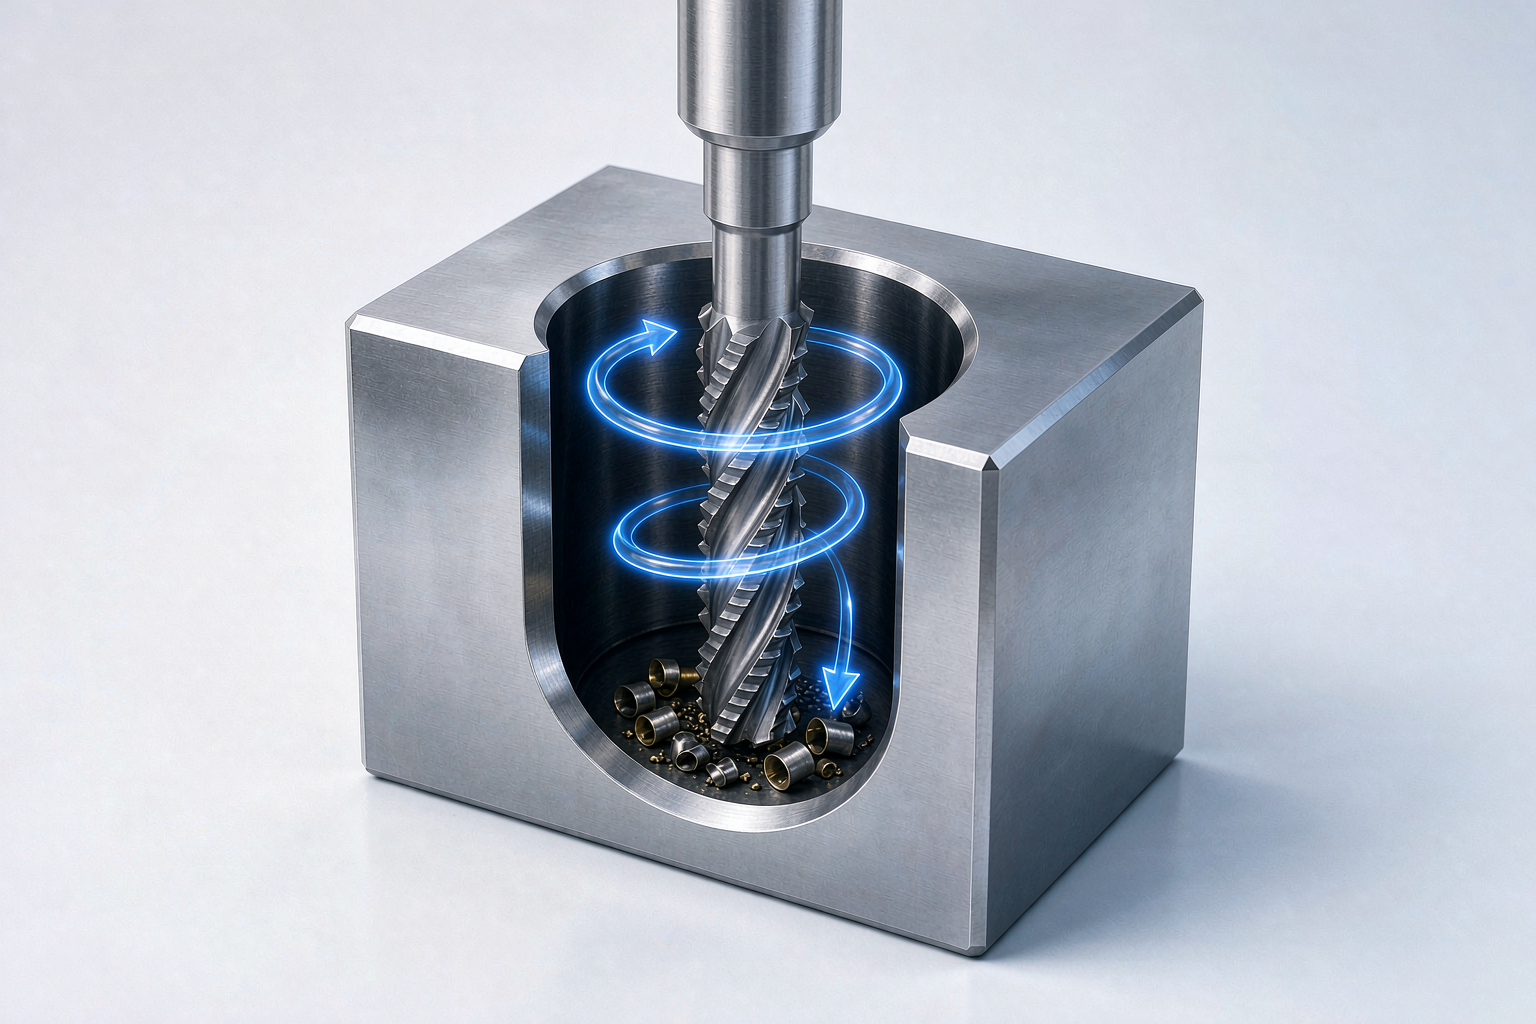
A diferença prática que decorre dessas duas ações de corte molda todo o restante deste artigo: um macho está comprometido com o corte completo em um único engate, enquanto um fresador de rosca pode ajustar, pausar ou retrair a qualquer momento. O quanto isso importa depende da peça, do material e do volume.
Fresamento de Rosca vs Rosqueamento: Comparação Lado a Lado
A tabela abaixo resume como os dois métodos se comparam nos fatores que mais frequentemente decidem a escolha.
| Fator | Fresamento de Rosca | Rosqueamento |
|---|---|---|
| Tempo de ciclo | Mais lento por furo, especialmente em roscas pequenas | Rápido, ideal para furos repetidos do mesmo tamanho |
| Risco de quebra da ferramenta | Baixo — o cortador pode ser retraído e o furo pode ser retrabalhado | Maior — um macho quebrado em uma peça acabada é caro de remover |
| Furos cegos | Excelente — as roscas podem alcançar próximo ao fundo | Limitado pela ponta do macho, acúmulo de cavacos e espaço de folga |
| Materiais duros | O corte progressivo mantém as cargas baixas em ligas duras ou resistentes | Desafiador; requer machos especializados e condições cuidadosas |
| Flexibilidade de tamanho de rosca | Um cortador pode cobrir vários diâmetros do mesmo passo | Um macho por tamanho e passo |
| Qualidade da rosca | Bom acabamento superficial; diâmetro de passo ajustável no programa | Bom quando as condições são adequadas, mas o tamanho depende do macho |
| Roscas de grande diâmetro | Custo-benefício; as forças de corte permanecem moderadas | Machos grandes tornam-se caros e exigentes |
| Configuração e programação | Requer interpolação helicoidal e um programa comprovado | Simples; funciona com ciclos de rosqueamento padrão |
Nenhuma linha da tabela vence a comparação por si só. A pergunta certa é qual desses fatores domina em sua aplicação.
Quando Usar Fresamento de Rosca
O fresamento de rosca ganha seu espaço em quatro situações que aparecem repetidamente na usinagem de precisão.
Furos cegos com engate profundo da rosca
Em um furo cego, um macho precisa de espaço de avanço para sua ponta chanfrada, espaço para cavacos e folga antes de tocar o fundo — o que frequentemente significa que a rosca utilizável para antes de onde o projeto a deseja. Um fresador de rosca corta com a extremidade e a lateral da ferramenta ao longo de um caminho controlado, para que a rosca possa se estender muito mais próximo ao fundo do furo, e os cavacos não são forçados a passar por uma ferramenta de perfil completo.
Materiais difíceis de usinar
Em aços inoxidáveis, ligas de titânio e outros materiais duros ou de endurecimento por trabalho, o engate de perfil completo de um macho gera alto torque e calor em uma única passada — a configuração clássica para um macho quebrar. O fresamento de rosca distribui o corte sobre várias órbitas leves, mantendo as forças de corte e o calor mais baixos. Em peças de trabalho caras, evitar uma peça sucateada pode justificar o tempo de ciclo mais longo muitas vezes.
Vários tamanhos de rosca com características compartilhadas
Um único fresador de rosca frequentemente pode cobrir vários diâmetros do mesmo passo, simplesmente alterando a órbita programada. Para oficinas que lidam com trabalhos mistos, isso substitui gavetas de machos por uma ou duas fresas e uma biblioteca de programas — menos trocas de ferramenta, menos inventário e trocas mais rápidas.
Peças de alto valor ou difíceis de retrabalhar
Onde uma peça sucateada significa horas de usinagem perdida — componentes aeroespaciais, peças médicas, grandes carcaças — a segurança do processo importa mais do que a velocidade bruta. O fresamento de rosca oferece um caminho de recuperação que o rosqueamento não oferece: se o tamanho estiver incorreto, o operador ajusta uma compensação e recorta a rosca no local.
Vantagens e Desvantagens do Fresamento de Rosca
As vantagens do fresamento de rosca decorrem diretamente de sua ação de corte progressiva:
- Baixo risco de quebra e retrabalho na máquina — ajustes de tamanho são feitos no programa, sem roscas cruzadas
- Uma fresa para vários diâmetros do mesmo passo, reduzindo o inventário de ferramentas
- Roscas próximas ao fundo de furos cegos sem geometrias especiais de macho
- Cargas de corte mais baixas e estáveis em materiais difíceis
- Melhor acabamento superficial, pois a rosca é fresada em vez de formada em uma única passada pesada
- Capacidade de cortar tanto roscas internas quanto externas com a ferramenta adequada
As desvantagens são igualmente reais e devem ser avaliadas com honestidade:
- Tempo de ciclo mais lento do que o rosqueamento, especialmente em furos pequenos e repetidos
- Programação mais exigente — a máquina deve suportar interpolação helicoidal em todos os três eixos
- Preço de compra mais alto por ferramenta do que um macho padrão
- Fresadores de rosca muito pequenos são delicados; para diâmetros minúsculos em materiais tolerantes, um macho pode permanecer a escolha prática
- Os resultados dependem da rigidez da configuração — uma configuração pobre erode a vantagem de qualidade
Quando o Rosqueamento Ainda é a Escolha Certa
Nada disso torna o rosqueamento obsoleto. Para produção em alto volume de roscas padrão em materiais de usinagem fácil, o rosqueamento continua sendo a rota mais rápida e econômica. Um furo passante M8 em aço macio, repetido milhares de vezes em uma máquina bem mantida, é exatamente o trabalho para o qual um macho foi feito: uma ferramenta, um movimento, esforço mínimo de programação.
O rosqueamento também faz sentido quando a máquina não pode realizar interpolação helicoidal confiável, quando a oficina executa ciclos simples de rosqueamento em equipamentos mais antigos, ou quando a tolerância da rosca não é crítica e o orçamento para ferramentas é apertado. Uma estratégia equilibrada de rosqueamento usa ambos os métodos: machos para o trabalho rápido e repetível, e fresadores de rosca onde a flexibilidade, a dificuldade do material ou o risco de sucata justificam o tempo de ciclo extra.
Fresamento de Rosca vs Rosqueamento: Custo Além do Preço da Ferramenta
Comparar os preços de um macho e um fresador de rosca é a comparação mais fácil de fazer e a mais enganosa. Um macho custa menos, e por furo em materiais fáceis geralmente produz a rosca mais barata. O quadro geral de custo adiciona vários fatores:
- Exposição a sucata. Quando um macho quebra em uma peça de trabalho quase acabada, a perda é o valor de tudo já feito àquela peça — não o preço do macho. Em peças de alto valor, uma única quebra evitada pode compensar a diferença de preço por todo um conjunto de ferramentas.
- Inventário. Um fresador de rosca cobrindo vários diâmetros substitui um conjunto de machos, reduzindo estoque, trocas de ferramenta e o risco de pegar um macho desgastado ou de tamanho errado.
- Retrabalho e tempo de inatividade. Uma rosca fresada levemente fora da tolerância é corrigida na máquina com uma alteração de compensação. Um furo roscado superdimensionado ou subdimensionado geralmente significa retrabalho manual fora da máquina — ou sucata.
- Consumo de ferramenta. Os machos desgastam a cada furo em materiais abrasivos ou duros; um fresador de rosca de metal duro distribui o desgaste por mais metal removido por aresta, o que pode favorecer o fresamento em corridas mais longas em ligas resistentes.
Para trabalhos de volume baixo a médio com tamanhos de rosca variados, materiais difíceis ou peças caras, o custo total frequentemente favorece o fresamento de rosca. Para corridas longas de roscas padrão idênticas em materiais fáceis, o rosqueamento geralmente mantém o custo mais baixo por furo.
Escolhendo o Fresador de Rosca de Metal Duro Certo
Uma vez que a aplicação exija fresamento de rosca, a seleção da ferramenta determina se o processo entrega seu potencial. As verificações-chave antes de pedir:
- Compatibilidade com o material. Metal duro sólido de granulação fina com um revestimento adequado ao material da peça — o mesmo princípio que se aplica a fresas de ponta e brocas — mantém o desgaste da aresta previsível em aços inoxidáveis, titânio e aços endurecidos.
- Faixa de passo e forma de rosca. Confirme a faixa de passo permitida e o padrão de rosca da fresa para cada tamanho que ela será solicitada a produzir. Compartilhar um diâmetro nominal não torna dois passos intercambiáveis.
- Alcance e folga do pescoço. Furos profundos ou cegos precisam de comprimento de canal adequado e folga no pescoço para que a rosca possa ser cortada até a profundidade sem que o corpo ou o porta-ferramentas interfiram.
- Furo mínimo. A fresa e seu pescoço devem caber fisicamente no menor furo da lista de trabalhos.
- Capacidade da máquina. Interpolação helicoidal confiável e rigidez adequada são pré-requisitos; verifique o programa e a configuração antes de comprometer a produção.
Trabalhar com um fabricante que produz ferramentas de rosqueamento de metal duro sólido internamente encurta esse ciclo. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), um fabricante de ferramentas de corte de metal duro sólido com sede em Changzhou, China, produz fresas de ponta, brocas, alargadores, fresadores de rosca e ferramentas formadas personalizadas não padronizadas para aplicações automotivas, aeroespaciais e de automação de máquinas, e pode fornecer fresadores de rosca compatíveis com materiais específicos e padrões de rosca — incluindo ferramentas formadas onde um tamanho de catálogo não se encaixa.
Perguntas Frequentes
Um fresador de rosca pode substituir um macho em um processo existente?
Tecnicamente sim na maioria das aplicações CNC, mas a pergunta melhor é se isso agrega valor. Se o rosqueamento atual é estável, rápido e sem problemas, mantenha-o. Mude para o fresamento de rosca quando o controle de tamanho, o risco de quebra, a profundidade da rosca ou a dificuldade do material estiver custando tempo ou dinheiro reais.
Os fresadores de rosca precisam de um furo pré-perfurado?
O fresamento de rosca padrão corta em um furo existente, então o furo é perfurado primeiro. Algumas ferramentas especializadas podem perfurar, rosquear e chanfrar em uma única configuração, mas para a maioria dos trabalhos um furo prévio dimensionado corretamente continua sendo parte do processo.
O fresamento de rosca é prático para roscas pequenas?
Pode ser, com cuidado: fresadores de rosca muito pequenos são mais delicados e menos tolerantes a desvios de excentricidade. Para diâmetros minúsculos em materiais fáceis, o rosqueamento frequentemente permanece a escolha mais robusta.
Qual método produz uma rosca melhor?
O fresamento de rosca geralmente produz um acabamento mais limpo e oferece controle direto do diâmetro de passo através do ajuste de compensação. Um macho afiado e bem aplicado em material adequado também produz roscas sólidas — a diferença é que a qualidade do fresamento pode ser corrigida na máquina, enquanto a qualidade do rosqueamento depende de condições definidas antes da primeira revolução.


