Fresa de Topo Personalizada em Forma de T: Dimensões, Sequência de Usinagem e Como Encomendar Seguindo Desenho Técnico
News Details
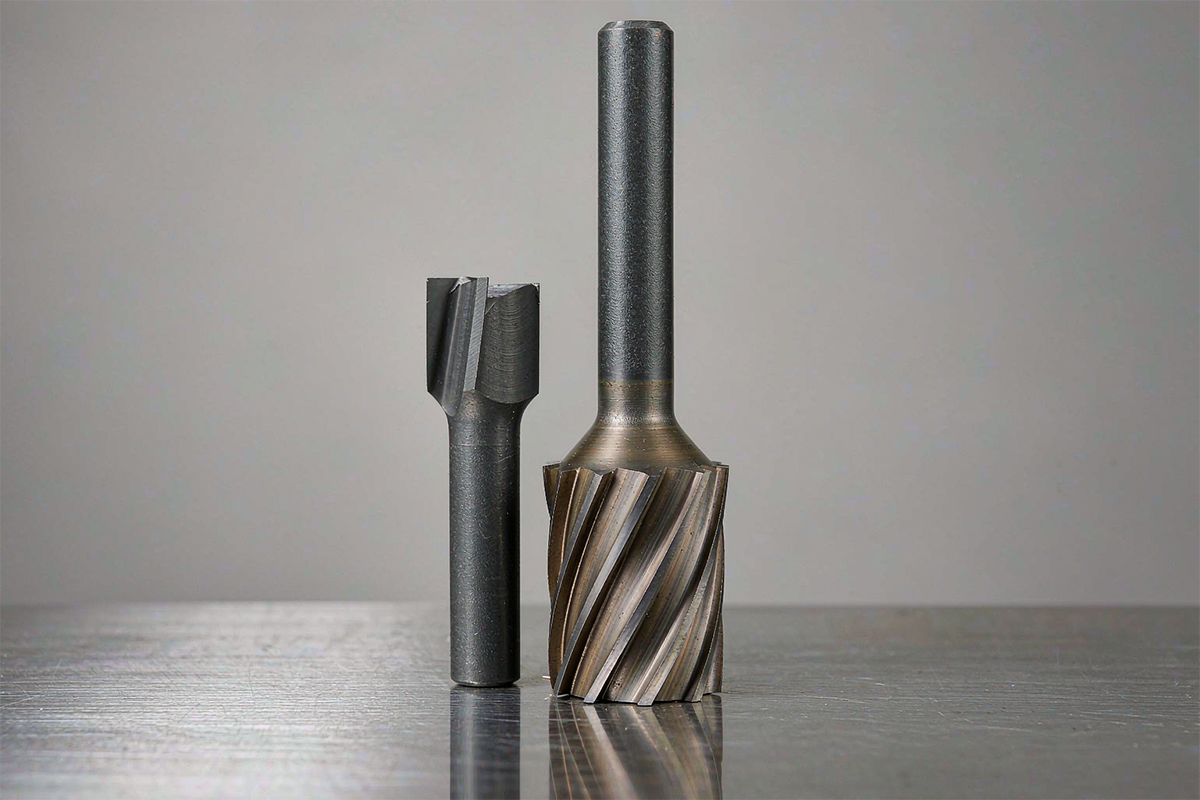
O que é uma fresa topo de ranhura T personalizada?
Uma fresa topo de ranhura T personalizada é uma fresa de fresagem construída para usinar a seção mais larga e rebaixada de uma ranhura em forma de T — a parte que fica sob uma abertura mais estreita. Sua geometria é instantaneamente reconhecível: uma haste cilíndrica, um pescoço de diâmetro reduzido e uma cabeça de corte mais larga na ponta. A cabeça corta o rebaixo na largura e altura, enquanto o pescoço reduzido passa pela abertura acima sem tocar as paredes acabadas.
Os tamanhos padrão de catálogo cobrem muitas ranhuras comuns, mas as peças reais raramente permanecem dentro de um catálogo. Larguras de ranhura não padronizadas, alturas de ranhura incomuns, condições restritas de folga do pescoço, requisitos de alcance profundo, recursos dimensionados em polegadas ou detalhes de canto como chanfros e raios, todos exigem uma ferramenta feita para a peça, em vez de a peça ser adaptada à ferramenta. Essa é a definição funcional de uma fresa topo de ranhura T personalizada: o diâmetro da cabeça, a largura de corte, o diâmetro do pescoço, o comprimento do pescoço, a haste e o comprimento total são produzidos de acordo com a seção da ranhura do cliente e as condições de usinagem, em vez de selecionados a partir de uma lista de tamanhos fixos.
Este artigo explica como essas ferramentas são especificadas, como funciona a sequência de usinagem, quais informações uma ordem personalizada precisa e como a ferramenta difere de suas vizinhas na família de usinagem de ranhuras.
Dimensões da fresa topo de ranhura T e folga do pescoço
A seleção começa com cinco dimensões, e cada uma responde a uma pergunta diferente sobre a ranhura.
| Dimensão | O que ela corresponde | Por que é importante |
|---|---|---|
| Diâmetro da cabeça | Largura do rebaixo e abertura de entrada | A cabeça deve produzir a largura final do rebaixo e ainda caber pelo caminho de acesso |
| Espessura da cabeça (largura de corte) | Altura da ranhura entre as faces superior e inferior | Define o tamanho axial do rebaixo em uma passagem; muito fina significa várias passagens escalonadas |
| Diâmetro do pescoço | Largura da abertura da ranhura, com folga lateral | O pescoço deve ultrapassar as paredes da abertura ao longo de todo o caminho de corte, não apenas na entrada |
| Alcance (comprimento do pescoço) | Profundidade do rebaixo abaixo da face de referência | Posiciona a cabeça corretamente; a referência usada no desenho da ferramenta deve corresponder ao desenho da peça |
| Haste e comprimento total | Tipo de suporte e projeção utilizável | Determina a rigidez e se a ferramenta montada alcança o recurso sem colisão |
Dois pontos fáceis de ignorar. Primeiro, a tolerância da cabeça e a folga do pescoço têm finalidades diferentes e devem ser inspecionadas separadamente: uma medição do tamanho da cabeça por si só não prova que o pescoço ultrapassa a abertura. Segundo, a dimensão do alcance é medida até a referência mostrada no desenho da ferramenta; ela não é intercambiável com a espessura da cabeça nem com um comprimento de pescoço escolhido livremente. As fresas de ranhura T comuns no mercado cobrem diâmetros de cabeça de aproximadamente 3 a 20 mm com larguras de corte de cerca de 0,5 a 8 mm, e a produção personalizada estende-se bem além dessas faixas em ambas as direções.
Como usinar uma ranhura T: usinar primeiro a ranhura piloto
Uma fresa de ranhura T não pode penetrar no material sólido como uma broca de cana. A cabeça mais larga não tem rotação para entrar na peça de trabalho até que exista uma entrada, portanto a sequência padrão tem duas etapas.
A etapa um usina a ranhura piloto — a abertura estreita — usando uma fresa de topo quadrada ou broca de cana dimensionada para a largura da abertura e pelo menos tão profunda quanto a ranhura T final. A etapa dois entra com a fresa topo de ranhura T: a cabeça alcança abaixo da abertura e usina o rebaixo em passagens radiais, enquanto o pescoço viaja dentro da ranhura piloto. Em peças onde uma extremidade do recurso está aberta, a cabeça pode entrar pelo lado aberto, e a ranhura piloto pode ser encurtada ou eliminada — mas isso deve ser confirmado com a peça real, não assumido.
A sequência tem consequências práticas. A largura da ranhura piloto define o diâmetro máximo do pescoço, que por sua vez limita o diâmetro da cabeça e a rigidez; uma abertura mais larga permite um pescoço mais forte e um corte mais estável. A profundidade da ranhura deve ser verificada antes da etapa do rebaixo, porque a cabeça se posiciona contra o fundo da ranhura piloto. E como a cabeça corta em sua periferia e em ambas as faces dentro de um espaço confinado, a fresagem ascendente com engajamento reduzido e evacuação eficaz de cavacos mantém as cargas previsíveis.
Requisitos de desenho para fresa topo de ranhura T personalizada
Um pedido personalizado é tão bom quanto as informações por trás dele. A consulta mais útil contém quatro grupos de detalhes.
- Desenho da seção da ranhura. Uma seção transversal mostrando a largura da abertura, a largura do rebaixo, a altura da ranhura e a profundidade de uma face de referência identificada, com tolerâncias nas dimensões de corte declaradas separadamente das dimensões de folga.
- Informações de entrada. Se uma extremidade da ranhura está aberta, a largura e a profundidade da ranhura piloto, e qualquer fixador ou paredes adjacentes que restrinjam o caminho da ferramenta. Um desenho curto da vista de entrada evita a maioria dos erros de dimensionamento.
- Material e condição da peça. Liga, dureza e se o corte é contínuo ou interrompido, pois esses fatores determinam o substrato, a geometria e o revestimento.
- Contexto de usinagem. Máquina e tipo de suporte, projeção esperada da ferramenta, disponibilidade de refrigerante e o tamanho do lote alvo. As informações de rigidez são mais importantes do que o tamanho nominal quando o pescoço é longo.
Com essas informações, um fornecedor pode propor dimensões de cabeça, pescoço e alcance de acordo com a seção real, confirmar quais tolerâncias são funcionais e citar de forma realista. Um fluxo personalizado disciplinado então executa revisão de desenho, aprovação de amostra com registros de medição, uma quantidade piloto para verificar a repetibilidade e fornecimento repetido de acordo com uma revisão de desenho congelada. Os compradores que declaram pontos de inspeção — por exemplo, diâmetro da cabeça, espessura da cabeça e desvio do pescoço — no estágio de consulta recebem ferramentas que podem ser verificadas na chegada, não apenas admiradas.
Fresa topo de ranhura T para alumínio vs aço
O material altera a ferramenta antes de alterar qualquer outra coisa.
Para alumínio e outras ligas não ferrosas, as prioridades são arestas de corte afiadas e espaço para cavacos. Cabeças de duas ou três canas com flautas polidas, ou versões revestidas de DLC onde a vida útil da aresta é importante, evacuam os cavacos grandes e pegajosos que o alumínio produz. Revestimentos que contêm alumínio, como TiAlN e AlTiN, devem ser evitados em peças de alumínio: a química do revestimento reage com o material da peça e estimula a formação de aresta postiça e soldagem de cavacos.
Para aço carbono, aço liga e aço inoxidável, o carboneto sólido revestido é a norma. Revestimentos AlTiN ou TiSiN suportam as temperaturas de corte, e quatro ou mais canas fornecem o suporte de aresta e o acabamento que os materiais mais duros precisam, ao custo de espaço para cavacos mais apertado — o que é aceitável porque os cavacos de aço são menores e melhor quebrados. O aço inoxidável adiciona comportamento de endurecimento por trabalho, portanto os avanços devem permanecer altos o suficiente para cortar em vez de esfregar, e o controle de calor por meio de refrigerante ou jato de ar é tão importante quanto a escolha do revestimento.
Entre os dois, a velocidade de corte difere mais do que a geometria: o alumínio funciona rápido, o aço funciona marcadamente mais devagar, e os aços endurecidos ainda mais devagar com arestas reforçadas. Declarar o material no momento da consulta, portanto, não é uma formalidade — ele altera a ferramenta que será feita.
Ranhura T vs calha de cauda vs fresa Woodruff
Três fresas especializadas usinam três famílias diferentes de rebaixos, e não são intercambiáveis, embora seus perfis pareçam semelhantes.
- As fresas de ranhura T produzem um rebaixo retangular sob uma abertura mais estreita — o perfil clássico de mesa de máquina e fixador de fixação, cortado após uma ranhura piloto.
- As fresas de cauda produzem paredes de rebaixo anguladas e autotravantes para guias deslizantes, ranhuras de localização e detalhes de fixador. O ângulo na ferramenta deve corresponder ao ângulo na peça, e a cabeça mais larga precisa do mesmo planejamento de rota de entrada que uma ferramenta de ranhura T.
- As fresas de assento de chaveta Woodruff produzem o assento semicircular para uma chaveta Woodruff em um eixo. Suas cabeças em forma de disco se assemelham a pequenas cabeças de ranhura T, mas a geometria da chaveta e do assento governa a seleção.
A lição compartilhada é que o diâmetro da cabeça, a largura de corte, a folga do pescoço e o acesso devem ser verificados contra a seção transversal real para qualquer família em jogo. A aparência semelhante não torna as ferramentas intercambiáveis para um recurso especificado.
Contagem de flautas e evacuação de cavacos na usinagem de ranhura T
O corte de ranhura T aprisiona cavacos onde é mais difícil removê-los. A cabeça corta em três lados dentro de uma cavidade aproximadamente do tamanho dela mesma, portanto os cavacos devem subir pelas flautas, passar pela ranhura piloto e sair — ou eles são recortados, o calor se acumula e as arestas falham cedo.
A contagem de flautas é a principal alavanca. Menos flautas deixam canais de cavacos maiores e são adequadas para alumínio e rebaixos profundos e fechados; quatro ou mais flautas fornecem uma cabeça mais forte e um melhor acabamento para aço, onde o volume de cavacos por dente é menor. Além da contagem de flautas, três hábitos protegem o corte: usar passagens radiais em vez de ranhuras de largura total onde a peça permitir, levantar ou retrair periodicamente para limpar a cavidade e direcionar refrigerante ou ar comprimido para o corte para que os cavacos saiam em vez de recircular. O sobrejogo excessivo da ferramenta multiplica cada um desses problemas, portanto o alcance mais curto que ainda ultrapassa a peça é o alcance correto.
Carboneto sólido vs fresas de ranhura T brasadas
Duas construções dominam o mercado, e a escolha segue o tamanho e a função.
As fresas de ranhura T de carboneto sólido são retificadas a partir de um único branco de carboneto. Elas oferecem a maior rigidez para um determinado diâmetro de pescoço, mantêm a geometria precisa da cabeça e são adequadas para os diâmetros pequenos e médios onde a maioria dos trabalhos personalizados vive. Seus limites aparecem em diâmetros de cabeça grandes, onde um corpo de carboneto sólido se torna caro e o pescoço ainda governa a resistência.
As fresas de ranhura T brasadas transportam arestas de corte de carboneto em um corpo de aço mais resistente. A haste e o pescoço de aço absorvem choques, a construção mantém as ferramentas de grande diâmetro acessíveis, e a substituição da aresta por retificação é direta. As desvantagens são a rigidez menor na região do pescoço e a precisão da geometria que depende da qualidade da brasagem e da retificação, o que torna o controle de processo do fornecedor mais importante, não menos.
Uma regra prática empírica: abaixo de aproximadamente 12–16 mm de diâmetro de cabeça, o carboneto sólido geralmente vence em rigidez e precisão; para tamanhos grandes de mesa de máquina e cortes intermitentes pesados, uma ferramenta brasada bem feita pode ser a escolha mais econômica e mais tolerante.
Principais lições para compradores de fresas topo de ranhura T personalizadas
Uma fresa topo de ranhura T personalizada é especificada por cinco dimensões — diâmetro da cabeça, espessura da cabeça, diâmetro do pescoço, alcance e haste — e cada uma deve ser verificada contra a seção da ranhura, o caminho de entrada e o suporte juntos. A ranhura piloto vem primeiro na usinagem e restringe o pescoço; o material define o substrato, o revestimento e a contagem de flautas; e a escolha da construção entre carboneto sólido e brasado segue o tamanho da cabeça e a função. Os compradores que enviam um desenho de seção claro, vista de entrada, material e contexto de máquina recebem ferramentas correspondentes à aplicação em vez de aproximações de uma lista de tamanhos — e ferramentas cujas dimensões críticas podem ser inspecionadas na chegada.


