Ferramentas de fresagem CNC de precisão: um guia prático para tipos, seleção e precisão de usinagem
News Details
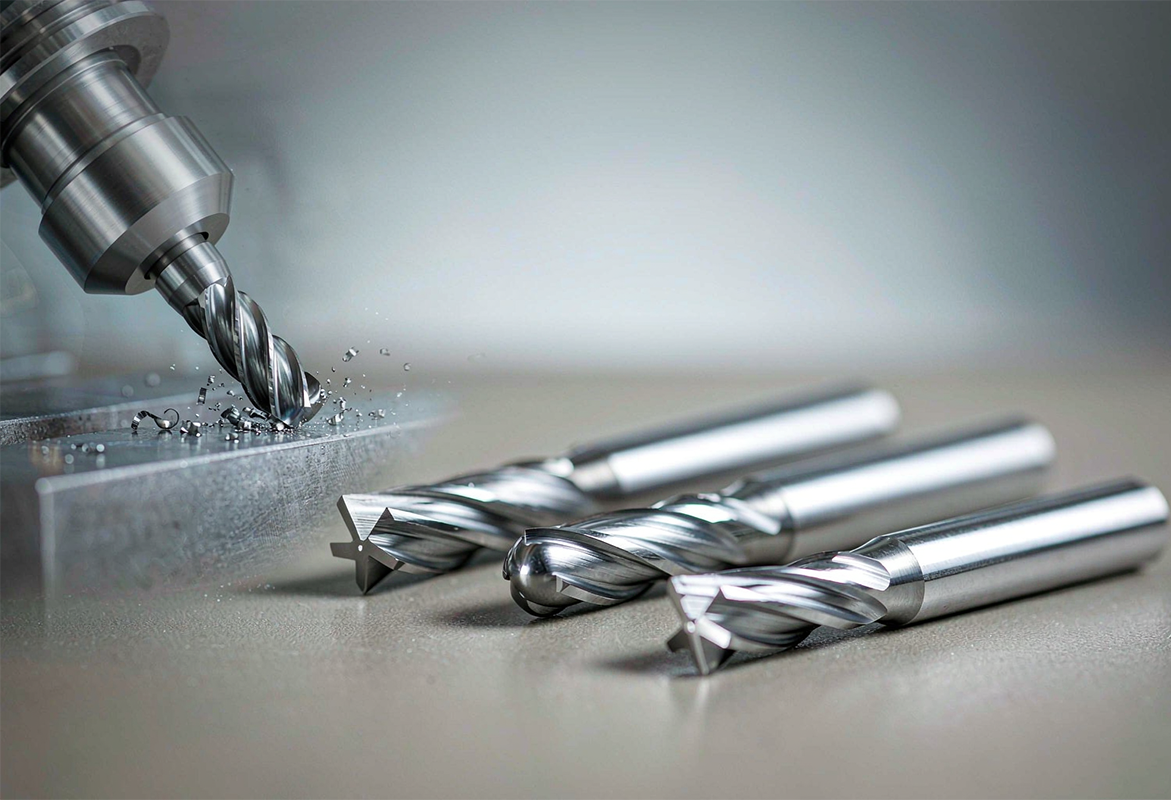
O que são as ferramentas de fresagem CNC de precisão?
Ferramentas de fresagem CNC de precisão são as ferramentas rotativas de corte usadas em máquinas de fresagem controladas por computador para remover material de uma peça de trabalho com precisão controlada e repetível. Elas incluem fresas de topo em carboneto sólido, fresas de ponta esférica, fresas de raio de canto, fresas de topo para desbaste e acabamento, e fresas para faceamento, cada uma moldada para uma tarefa de corte diferente. O que distingue uma ferramenta de precisão de uma de uso geral não é uma única característica, mas uma combinação de qualidade do substrato, geometria, revestimento e os parâmetros de corte nos quais é operada.
Para compradores internacionais, as questões práticas são consistentes: qual tipo de fresa se adapta à geometria da peça, qual substrato e revestimento correspondem ao material da peça, qual tolerância e acabamento superficial podem ser realisticamente alcançados, e como o número de canais e o alcance da ferramenta afetam a estabilidade. Este artigo responde a essas perguntas uma a uma, utilizando práticas de usinagem amplamente aceitas em vez de afirmações de marketing.
Tipos e aplicações de fresas CNC
Cada família de fresas resolve um problema de usinagem diferente, e combinar a família com a operação é a primeira decisão de seleção.
- As fresas de topo quadradas têm extremidades de corte planas com cantos agudos de 90 graus. Elas são a família mais versátil e são usadas para ranhuramento, fresagem lateral, usinagem de bolsões e fresagem de uso geral onde cantos limpos são necessários.
- As fresas de topo de ponta esférica têm uma ponta de corte arredondada. Elas são a escolha padrão para contorno 3D, trabalho em moldes e matrizes, filetes e superfícies curvas complexas, onde o contato pontual produz transições mais suaves.
- As fresas de topo de raio de canto combinam uma extremidade plana com um pequeno raio nos cantos. O raio distribui as forças de corte por uma área maior, então essas fresas resistem à lascagem e duram mais do que as fresas de topo quadradas em cortes pesados e longas séries de produção.
- As fresas de topo para desbaste usam arestas de corte serrilhadas para fragmentar os cavacos em pedaços pequenos. Elas removem grandes volumes de material rapidamente com forças de corte reduzidas e preparam a peça para o acabamento.
- As fresas de topo para acabamento priorizam a qualidade superficial e a precisão dimensional, geralmente com arestas mais suaves e um maior número de canais, e são usadas no passe final.
- As fresas para faceamento cobrem um diâmetro amplo com múltiplas arestas e usinam grandes superfícies planas de forma eficiente, como o faceamento de uma placa ou de uma superfície de referência de uma carcaça antes de usinagem posterior.
Um erro comum de seleção é escolher apenas pelo diâmetro. O diâmetro importa, mas o número de canais, o comprimento do canal, a geometria do canto e o revestimento determinam se a ferramenta realmente tem desempenho na operação pretendida.
Fresas de Topo em Carboneto para Fresagem CNC: Carboneto vs. Aço Rápido
A decisão sobre o substrato se resume principalmente a carboneto sólido versus aço rápido (HSS). O carboneto sólido, sinterizado a partir de grãos de carboneto de tungstênio com um aglutinante de cobalto, é significativamente mais duro e rígido do que o HSS. Sua maior rigidez reduz a deflexão da ferramenta, o que suporta diretamente a precisão dimensional mais rigorosa e paredes mais retas. O carboneto também suporta velocidades de corte muito mais altas, o que reduz os tempos de ciclo na usinagem de produção.
| Propriedade | Aço Rápido (HSS) | Carboneto Sólido |
|---|---|---|
| Dureza | Menor; amolece a alta temperatura de corte | Muito maior; mantém a aresta de corte em alta velocidade |
| Rigidez | Menor; mais risco de deflexão e vibração | Aproximadamente três vezes mais rígido; menos deflexão |
| Tenacidade | Maior; tolera vibração e cortes interrompidos | Menor; mais frágil, requer configuração estável |
| Melhor uso | Materiais moles, protótipos, séries curtas, máquinas menos rígidas | Materiais duros, usinagem de alta velocidade, produção de precisão |
| Reafiação | Fácil e barata | Possível; a reafiação e o revestimento custam mais |
O carboneto custa mais por ferramenta do que o HSS, mas na usinagem de alto volume ou de materiais duros, a maior vida útil da ferramenta e as altas velocidades de corte geralmente resultam em um menor custo por peça. O HSS continua sendo uma escolha sensata para materiais moles, séries curtas e máquinas menos rígidas.
Seleção de Revestimento de Fresas de Topo: TiAlN, AlTiN, DLC e além
Os revestimentos são camadas finas e duras aplicadas por processos PVD ou CVD. Eles aumentam a dureza superficial, reduzem o atrito e protegem o substrato do calor de corte, o que prolonga a vida útil da ferramenta e estabiliza o desempenho em velocidades mais altas.
- TiN (nitreto de titânio) é um revestimento de uso geral para materiais ferrosos com resistência moderada ao calor.
- TiAlN e AlTiN formam uma camada protetora de óxido de alumínio em temperatura elevada, o que os torna a escolha comum para aço carbono, aço liga, aço inoxidável e aço endurecido em velocidades médias e altas.
- AlCrN e TiSiN são adequados para aços inoxidáveis e ligas de alta temperatura, como Inconel e titânio, onde o calor e o desgaste são intensos.
- Revestimentos de ZrN e DLC, e ferramentas não revestidas com canais polidos em espelho são a escolha correta para alumínio e outras ligas não ferrosas, porque seu baixo atrito suprime a formação de aresta postiça.
Duas precauções são importantes na prática. Primeiro, revestimentos contendo alumínio, como TiAlN e AlTiN, reagem quimicamente com peças de alumínio, fazendo com que os cavacos se soldem à aresta, portanto não devem ser usados em ligas não ferrosas. Segundo, um revestimento não pode compensar um substrato fraco, rigidez insuficiente ou parâmetros de corte incorretos; ele prolonga o desempenho apenas quando as condições básicas estão corretas.
Tolerância de fresagem CNC e acabamento superficial
A fresagem CNC padrão em equipamentos bem mantidos geralmente mantém tolerâncias dimensionais na faixa de aproximadamente ±0,05 mm a ±0,13 mm. Tolerâncias mais rigorosas, comumente em torno de ±0,01 mm, são alcançáveis com equipamentos de fresagem de precisão padrão quando o controle do processo é rigoroso: fixação da peça estável, mínimo balanço da ferramenta, parâmetros de corte controlados e gestão consistente do desgaste da ferramenta. Resultados de ultra-precisão abaixo dessa faixa requerem equipamentos e condições especializadas.
O acabamento superficial segue a mesma lógica. Sob parâmetros otimizados, superfícies fresadas de precisão podem atingir Ra 0,8 μm ou melhor diretamente do processo de corte, reduzindo ou eliminando o polimento secundário. Fatores-chave incluem avanço por dente, sobreposição de passe, geometria da ferramenta, atrito do revestimento e estratégia de refrigeração. Velocidade de corte excessiva ou balanço excessivo da ferramenta aumentam a vibração e o calor, e ambos degradam a precisão e o acabamento.
Os compradores também devem evitar especificações excessivas. Tolerâncias rigorosas generalizadas em recursos não funcionais multiplicam o tempo de ciclo sem melhorar o desempenho da montagem; especificações rigorosas são mais bem reservadas para furos funcionais, superfícies de vedação e recursos de encaixe.
Guia de número de canais de fresas de topo
O número de canais controla o equilíbrio entre o espaço para cavacos e a densidade das arestas.
- Fresas de dois canais oferecem grandes canais de saída de cavacos. Elas são adequadas para alumínio e outros materiais moles e pegajosos onde a evacuação de cavacos é dominante.
- Fresas de três canais equilibram a remoção de material mais rápida com um melhor acabamento e são uma opção intermediária flexível para trabalhos em alumínio.
- Fresas de quatro canais ou mais fornecem mais arestas de corte e maior rigidez do núcleo. Elas são adequadas para aço e ligas mais duras, e números mais altos de canais são preferidos em passes de acabamento onde a carga de cavaco é leve e a qualidade superficial é mais importante.
O ângulo de hélice funciona em conjunto com o número de canais: ângulos de hélice mais altos em torno de 35–45 graus melhoram a evacuação de cavacos em materiais mais moles, enquanto ângulos mais baixos em torno de 10–30 graus reduzem a vibração em materiais mais duros.
Fresas de topo para desbaste vs. acabamento
O desbaste e o acabamento são trabalhos diferentes, e usar uma única fresa para ambos geralmente compromete ambos os resultados. As fresas de topo para desbaste removem a maior parte do material rapidamente com arestas serrilhadas e forças de corte reduzidas, deixando uma pequena folga uniforme para o próximo passe. Sua saída é velocidade, não qualidade superficial. As fresas de topo para acabamento, em seguida, realizam cortes leves para atingir a dimensão final e o acabamento superficial necessário, usando números mais altos de canais e geometria mais suave.
Manter as duas etapas separadas também protege a precisão. Uma ferramenta de acabamento que começa em material espesso desgasta de forma desigual, e o desgaste da ferramenta altera a geometria real de corte, o que se manifesta como desvio dimensional em um lote. Planejar o desbaste e o acabamento como operações separadas com ferramentas dedicadas mantém o passe final previsível.
Seleção de fresas de acordo com o material da peça de trabalho
O material da peça de trabalho determina a geometria, o substrato e o revestimento em conjunto.
- Alumínio e ligas não ferrosas: arestas de corte afiadas, superfícies polidas ou não reativas, e geometrias de dois ou três canais para evacuação de cavacos. Evite revestimentos TiAlN e AlTiN.
- Aços carbono e ligas: carboneto sólido revestido, tipicamente TiAlN ou AlTiN, com quatro ou mais canais e geometria de aresta robusta.
- Aço inoxidável: geometrias de carboneto resistentes com revestimentos resistentes ao calor, como AlCrN ou AlTiN, velocidades moderadas e controle de calor confiável para resistir ao endurecimento por trabalho e à aresta postiça.
- Titânio e ligas de alta temperatura: configurações rígidas, revestimentos resistentes ao calor como AlCrN ou TiSiN, baixas velocidades de corte e controle cuidadoso da carga de cavaco.
- Aços endurecidos: substratos de carboneto de alta dureza com revestimentos da classe TiAlN ou TiSiN e fixação estável com baixa vibração.
Uma verificação prática antes da compra é confirmar quatro itens: o material, a operação, a geometria necessária e o requisito de acabamento, em seguida, igualar o número de canais, revestimento, substrato e alcance com eles. Quando paredes finas ou tolerâncias rigorosas estiverem envolvidas, priorize a rigidez em relação à velocidade de corte máxima.
Principais conclusões para compradores de ferramentas de fresagem CNC de precisão
A precisão na fresagem CNC vem de decisões combinadas, e não de qualquer especificação única: a família de fresas certa para a operação, o substrato e o revestimento certos para o material, um número de canais que se adapta à carga de cavaco, e parâmetros de corte e fixação que mantêm a deflexão e o calor sob controle. Os compradores que definem primeiro os requisitos de material, operação, geometria e acabamento podem comparar fornecedores com base em quão bem cada ferramenta atende a esses requisitos, em vez de apenas no preço.
Para os compradores que solicitam recomendações de um fornecedor de ferramentas, a solicitação mais útil inclui o material da peça, a operação de usinagem e a tolerância ou acabamento alvo, juntamente com informações sobre a rigidez da máquina. Com essas informações, um fornecedor pode combinar o substrato, revestimento, número de canais e alcance da ferramenta com a aplicação real, em vez de orçar apenas pelo tamanho.


